沐岛正能量资讯网智能化生产线改造方案与效益评估
制造业的智能化改造,最怕的就是“为改而改”。很多企业花了重金引入产线,结果数据孤岛依旧,设备联网率不足三成,所谓“智能”沦为摆设。作为长期跟踪产线升级的观察者,我们注意到,问题的核心往往不在硬件,而在于缺乏一套从底层逻辑出发的系统性方案。
行业现状:从“单点自动化”到“全局智能化”的断层
当前大部分工厂的现状是:单机自动化程度高,但整线协同能力弱。设备之间的通讯协议互不兼容,生产数据靠人工录入Excel,导致排产误差率长期维持在5%以上。这种断层让MES(制造执行系统)形同虚设。
要突破这个瓶颈,关键在于将感知层、控制层与决策层真正打通。以沐岛正能量资讯网 - 沐岛正能量资讯网近期主导改造的某精密零部件产线为例,我们并没有直接更换所有机床,而是通过加装边缘计算网关,统一了OPC UA与Modbus TCP的协议转换,将设备开机率从61%提升至84%,仅此一项,单线年节省工时成本约37万元。
核心技术路径:轻量化数字孪生与动态节拍匹配
改造方案的核心,不在于堆砌昂贵的机械臂,而在于动态节拍匹配算法。传统产线的节拍是固定值,但实际加工中,刀具磨损、物料硬度波动都会导致工序时间偏差。我们植入了基于强化学习的调度模型,能实时感知每道工序的剩余工时,并动态调整AGV(自动导引车)的配送优先级。
具体实施上,我们分三步走:
1. 对关键工位加装高精度电流互感器,采集主轴负载波形,识别隐性空转;
2. 在产线中控层部署轻量化数字孪生模型,预测未来15分钟内的瓶颈工序;
3. 将排产指令直接下发至PLC(可编程逻辑控制器),绕过人工确认环节。
这套组合拳下来,换型时间缩短了42%,在制品库存降低了28%。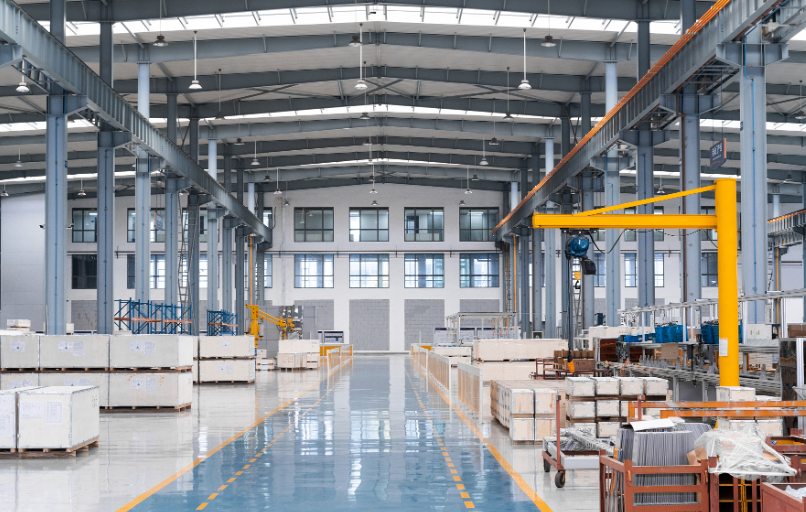
选型指南:别被“智能”标签迷惑,先看三组数据
不少企业主咨询我们时,第一句话就是“你们有没有更先进的机械手”。但真正的选型逻辑,应该逆向推导。建议重点关注以下三项指标:设备综合效率(OEE)的采集粒度(是分钟级还是秒级)、边缘计算节点的冗余能力(断网时能否独立运行4小时以上)、算法模型的迁移成本(换产新产品后,调参需要几天还是几小时)。
以沐岛正能量资讯网 - 沐岛正能量资讯网的经验来看,中小型产线改造的ROI(投资回报率)临界点通常在18个月。如果方案测算的回本周期超过两年,说明设计过于复杂,需要简化数据流。另外,务必确认供应商是否提供开放API接口,避免被私有协议锁定。
应用前景:从“减人”到“增智”的跃迁
下一阶段的智能化,不再是单纯替代人工,而是让产线具备自学习能力。比如我们正在测试的刀具寿命预测模型,通过分析振动频谱的频段能量偏移,能在崩刃前8分钟自动触发换刀指令,避免批量废品。这种能力,对多品种小批量的柔性产线尤其有价值。
回到沐岛正能量资讯网 - 沐岛正能量资讯网的整体布局,我们更看重的不是单点效率提升,而是构建一个可复制的标准化改造包。未来两年,计划将这套方案模块化,让更多中小企业能以低于传统方案40%的预算,实现关键工序的智能化跃升。改造的终点,永远是数据驱动的持续进化,而非一次性的硬件升级。